
#北京超声波焊接自动线自动化方案
目标
通过自动化技术提升超声波焊接生产线的效率、精度与稳定性,降低人工成本,满足北京地区制造业智能化升级需求。
配置
1.自动化上料系统
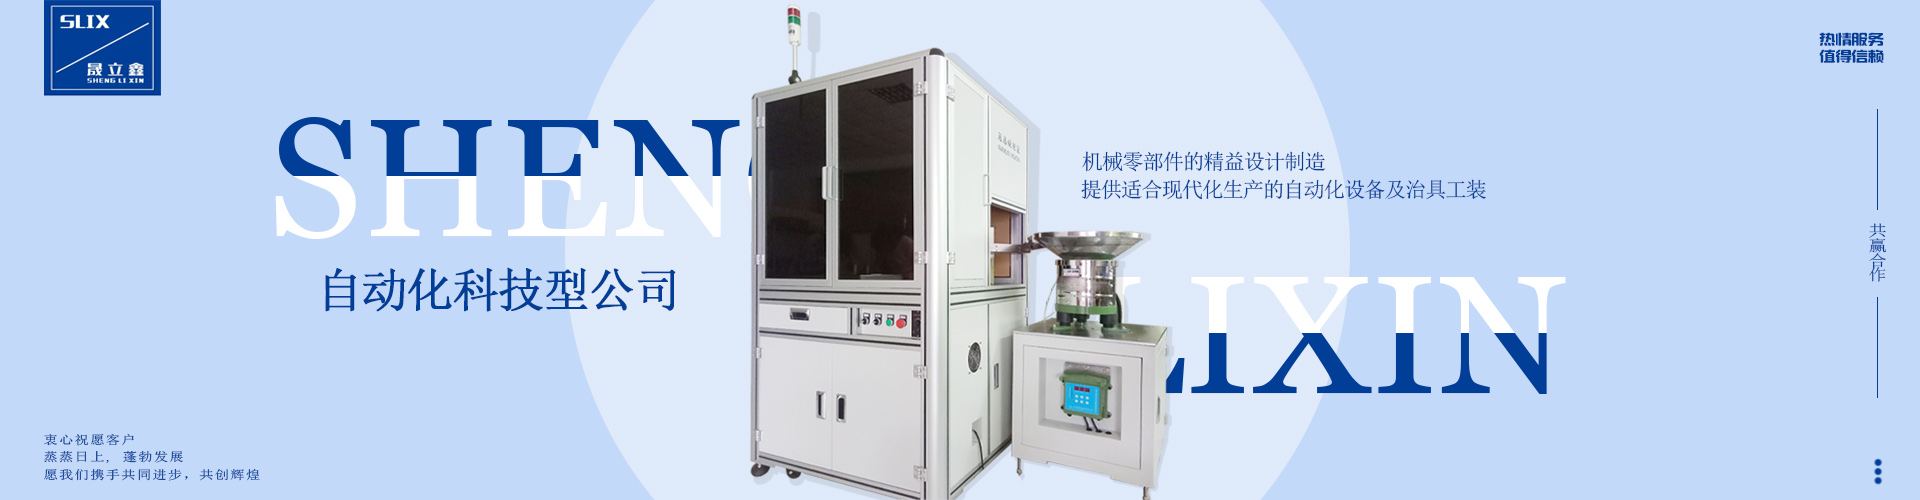
采用振动盘或机械臂配合传送带,实现工件自动排序与上料,减少人工干预。
2.多工位焊接平台
集成高精度伺服驱动的超声波焊接设备,支持多型号产品快速切换,配备压力与能量实时反馈系统,确保焊接质量。
3.视觉定位与检测
工业相机结合AI算法,实现焊缝自动定位、焊后缺陷检测(如虚焊、偏移),不良品自动分拣。
4.机器人协同作业
六轴机器人完成工件搬运、翻转及下料动作,与焊接工位联动,实现全流程无人化。
5.中央控制系统
PLC+SCADA系统集成设备监控、参数调整、生产数据追溯(如焊接时间、压力曲线),支持MES对接。
关键优势
-效率提升:节拍时间缩短至15秒/件,产能提升40%以上。
-质量保障:工艺参数标准化,产品合格率≥99.5%。
-柔性生产:通过快换夹具与软件预设,支持小批量多品种订单。
-数据驱动:实时生成生产报表,优化工艺并降低能耗。
实施效果
该方案适用于汽车电子、等精密部件焊接场景,可减少产线人力70%,实现24小时连续生产,助力企业在北京高成本环境下保持竞争力。


北京超声波焊接自动线:精密压力控制的基石
超声波焊接以其、清洁、无需耗材等优势,在汽车、电子、等北京制造业广泛应用。而焊接质量的保障之一,便是自动线上的压力控制。
压力控制的作用在于:
*确保焊头与工件紧密贴合:恒定且适宜的压力是超声波能量传递至焊接界面的前提。压力不足会导致虚焊,压力过大则可能压伤工件或加速焊头磨损。
*维持工艺稳定性:自动线要求批量化生产的一致性。精密压力控制能抵消工件尺寸微小偏差、治具轻微磨损或机械振动带来的影响,保证每个焊点的质量稳定。
*实现复杂工艺要求:针对不同材料、结构或焊点要求,可能需要不同的压力曲线(如分段加压、保压)。的控制系统能灵活编程,满足多样化焊接需求。
北京超声波焊接自动线的压力控制技术,通常具备以下特点:
*闭环控制:采用高精度压力传感器实时监测,结合伺服驱动或比例阀,通过PID等算法实现压力的快速、闭环调节。
*响应迅速:毫秒级的响应速度确保在焊接过程中及时应对压力波动,维持设定值。
*智能化:集成到生产线控制系统(如PLC或工控机),可进行参数设定、过程监控、数据追溯,并与MES系统对接,提升智能化水平。
*高稳定性:关键元器件(如传感器、驱动单元)选用可靠品牌,确保长期运行的稳定性,减少维护需求。
北京作为科技创新中心,其超声波焊接设备制造商和集成商在压力控制技术方面不断投入研发,结合的传感技术、控制算法和驱动技术,为本地及客户提供高可靠性、高精度的超声波焊接自动化解决方案,有力支撑了制造业对焊接品质的严苛要求。精密、稳定、智能的压力控制系统,已成为北京超声波焊接自动线不可或缺的技术基石。

北京超声波焊接机效率提升策略
超声波焊接技术在北京制造业中应用广泛,其效率直接影响生产成本与竞争力。提升焊接效率需从设备、工艺、管理多维度入手:
一、设备参数优化与模具设计
*匹配材料特性:针对不同材质(如ABS、尼龙、PC)调整振幅、压力、时间参数,避免过焊或虚焊。可借助实验设计(DOE)找出组合。
*模具精密适配:焊头与底模需严格匹配产品轮廓,确保能量均匀传导。采用合金钢并优化冷却水道设计,减少热变形,延长模具寿命。
*能量监控系统:加装实时功率监测装置,自动识别能量异常波动(如零件未到位、材质变化),即时停机减少废品。
二、标准化操作与流程管理
*规范作业指导书:明确装夹定位标准、参数设置步骤、自检要求,减少人为失误。推行"首件确认"制度,确保批量一致性。
*快速换模系统(SMED):采用标准化夹具、预调模具库,将换型时间压缩至10分钟内。搭配气动/液压锁模装置,提升重复定位精度。
*预防性维护计划:定期更换发生器老化元件、清洁换能器接触面、校准压力传感器,避免突发故障停产。
三、自动化与智能化升级
*集成自动上下料:配合机械手或振动盘实现连续供料,减少人工干预时间。尤其适用于小型件大批量生产。
*在线质量监控:引入压力-位移曲线分析系统,实时判定焊点强度(如峰值功率、塌陷量),自动分拣不良品。
*数据互联互通:通过工业物联网(IIoT)平台采集设备OEE数据,分析瓶颈工序,优化生产节拍。例如,某企业通过参数云端管理,使换线效率提高40%。

 在线客服
 13752195325
 slix_zzh@126.com


