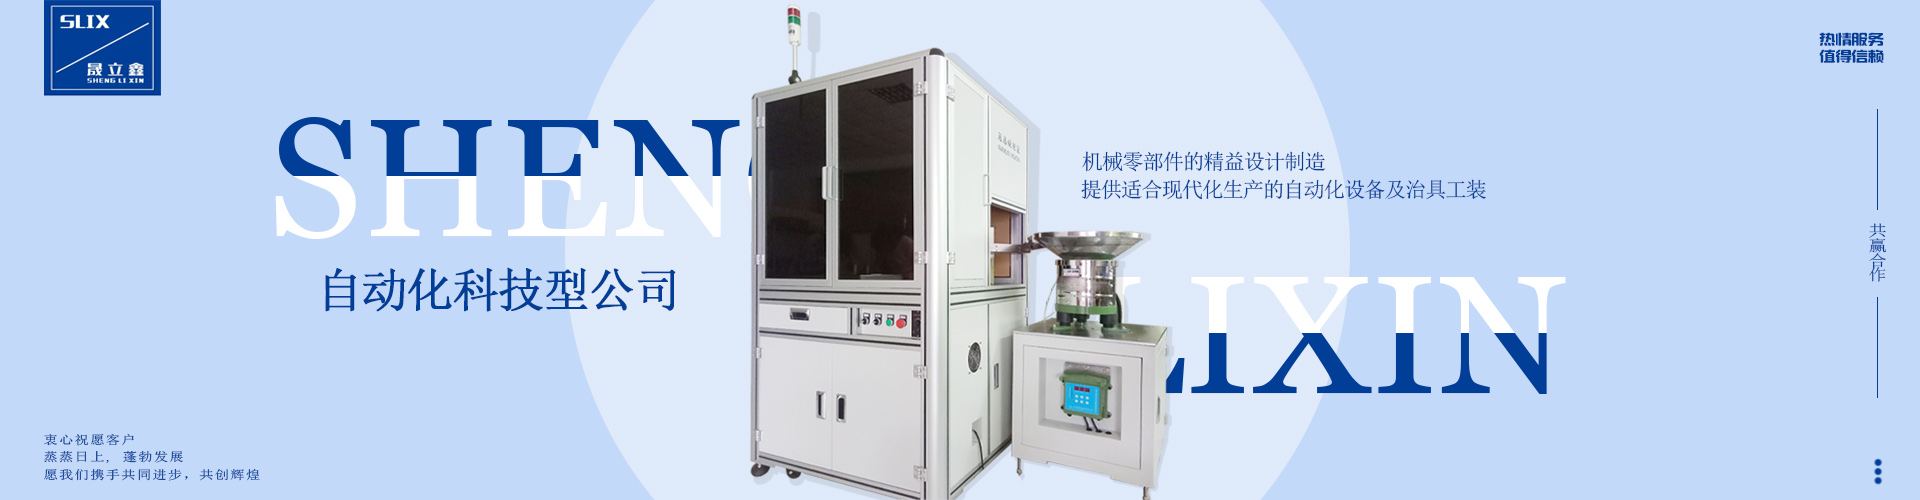
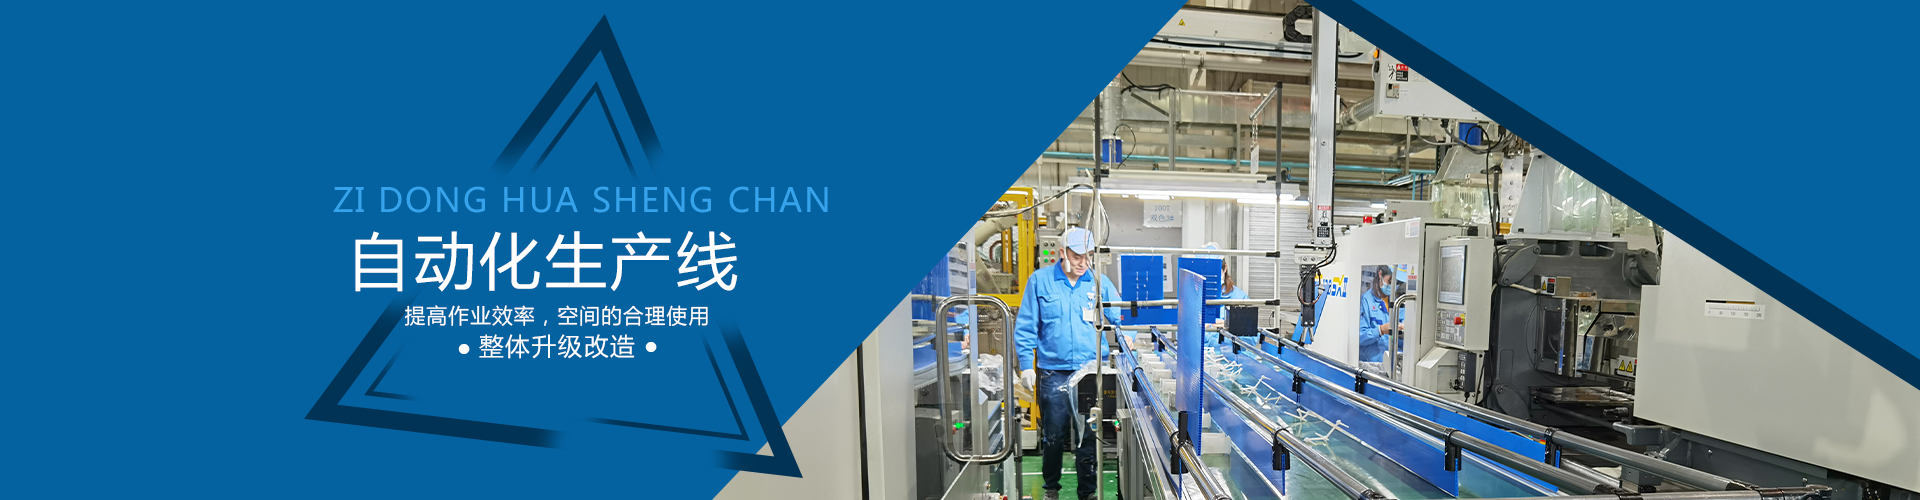

石家庄超声波焊接自动线是一种、的自动化设备,主要用于各种金属材料的连续或间歇焊接。该生产线采用的超声波技术,通过高频率机械振动传递到焊件上,使材料分子之间产生摩擦热力,实现熔接和铆压等工艺。其优点包括速度快(可达200个以上产品/小时)、精度高等特点;同时能够进行在线品质检测与反馈控制等功能确保生产稳定性和质量的一致性。对于一些精密且结构复杂的部件来说尤其适用。


参数及其作用:
1.振幅(Amplitude/PowerLevel):
*作用:决定焊头发出的超声波能量大小。直接影响熔融层厚度和焊接强度。
*设置:一般通过百分比(如30%-100%)或具体档位调节。材料越硬、越厚、面积越大,所需振幅越高。软质塑料(如PP、PE)用较低振幅(40%-60%),硬质塑料(如ABS、PC)用较高振幅(60%-80%)。起始建议值通常在产品说明书或材料供应商建议范围内。
2.焊接时间(WeldTime):
*作用:超声波能量作用于工件的持续时间。决定熔融量。
*设置:单位通常为毫秒(ms)。时间太短导致熔融不足、焊接不牢;时间太长可能导致材料过热、降解、溢料过多甚至压伤。初始设置参考材料特性和振幅,范围可能在0.2秒至1.5秒不等。需与振幅、压力配合调整。
3.焊接压力(WeldPressure):
*作用:促使焊头与工件紧密接触,传递振动能量,并在熔融后压实焊缝。
*设置:单位通常为牛顿(N)或巴(bar)。压力不足导致能量传递效率低、接触不良;压力过大可能压坏工件、阻碍振动或导致溢料过多。设置需确保工件稳固贴合但不变形,初始值参考工件结构强度。
4.触发压力(TriggerPressure):
*作用:当焊头接触到工件并达到设定压力值时,才开始发射超声波。
*设置:略低于焊接压力,确保焊头与工件已稳定接触后再启动焊接,避免空振或接触不良导致的焊接失败。一般设置为焊接压力的60%-80%。
5.保压时间(HoldTime):
*作用:焊接完成后,压力保持不释放的时间,让熔融的塑料冷却固化定型。
*设置:单位通常为秒(s)。时间过短可能导致焊缝在压力释放后变形或开裂;过长则影响效率。根据材料冷却速度和焊接强度要求设定,通常在0.5秒至3秒之间。
调试步骤与要点:
*参考基础值:从设备手册、材料供应商建议或类似应用的经验参数开始。
*单一变量法:调整一个参数时,尽量固定其他参数,观察焊接效果变化。

超声波焊接自动线:、的连接解决方案
超声波焊接自动线是现代制造业中实现、高质量连接的关键技术。它利用高频振动产生的摩擦热,在压力下实现热塑性塑料或金属薄片的分子间熔合,形成牢固密封。这种非接触式焊接方式,避免了高温热影响区,特别适用于精密、热敏感部件的加工。
应用领域广泛:
*汽车行业:传感器外壳、内饰件、保险杠支架、线束端子等焊接,满足高强度和密封性要求。
*行业:一次性器械(如导管、血袋)、过滤器外壳、呼吸面罩等无菌焊接,确保。
*电子行业:锂电池电极、连接器、继电器、开关外壳、微型扬声器等精密焊接。
*包装行业:软管包装封尾、吸塑包装封口、化妆品容器密封等。
*家电行业:滤网、水箱、按键等部件的焊接装配。
优势显著:
*效率飞跃:自动化集成上下料、焊接、检测等工序,节拍以秒计算,远超人工。
*品质稳定:控制焊接参数(时间、压力、振幅),确保焊点强度与外观一致性。
*节能环保:仅需少量电能,无需耗材(胶水、溶剂),无有害气体排放。
*工艺洁净:无火花、,焊点美观无溢料,适合洁净车间环境。
*柔性适应:通过程序切换,可快速适应多品种、小批量生产需求。
推动智能制造:
超声波焊接自动线是实现智能制造的重要组成部分。通过集成机器人、视觉检测与数据采集系统,它不仅提升了生产效率和产品一致性,还降低了人工成本与操作风险。随着新材料与新工艺的发展,其在复合材料、新能源电池等新兴领域的应用潜力巨大,将持续推动制造业向、精密、绿色方向升级。


 在线客服
 13752195325
 slix_zzh@126.com


