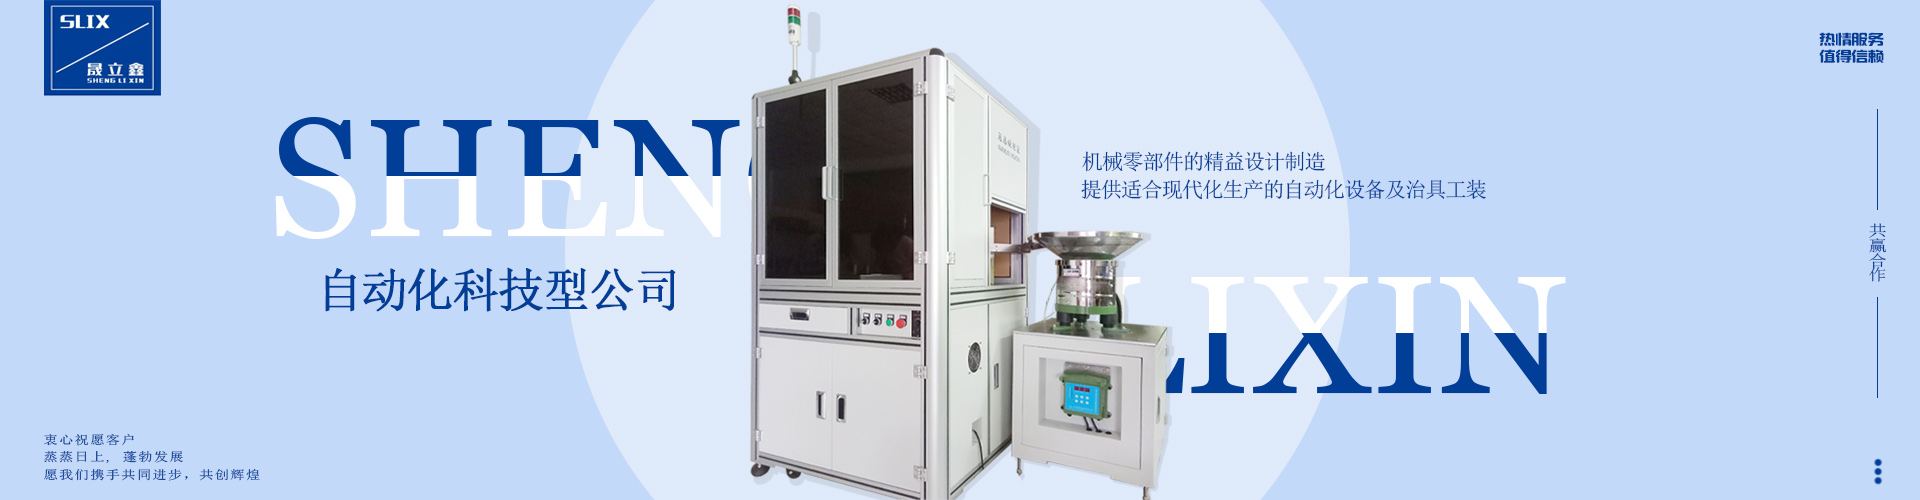
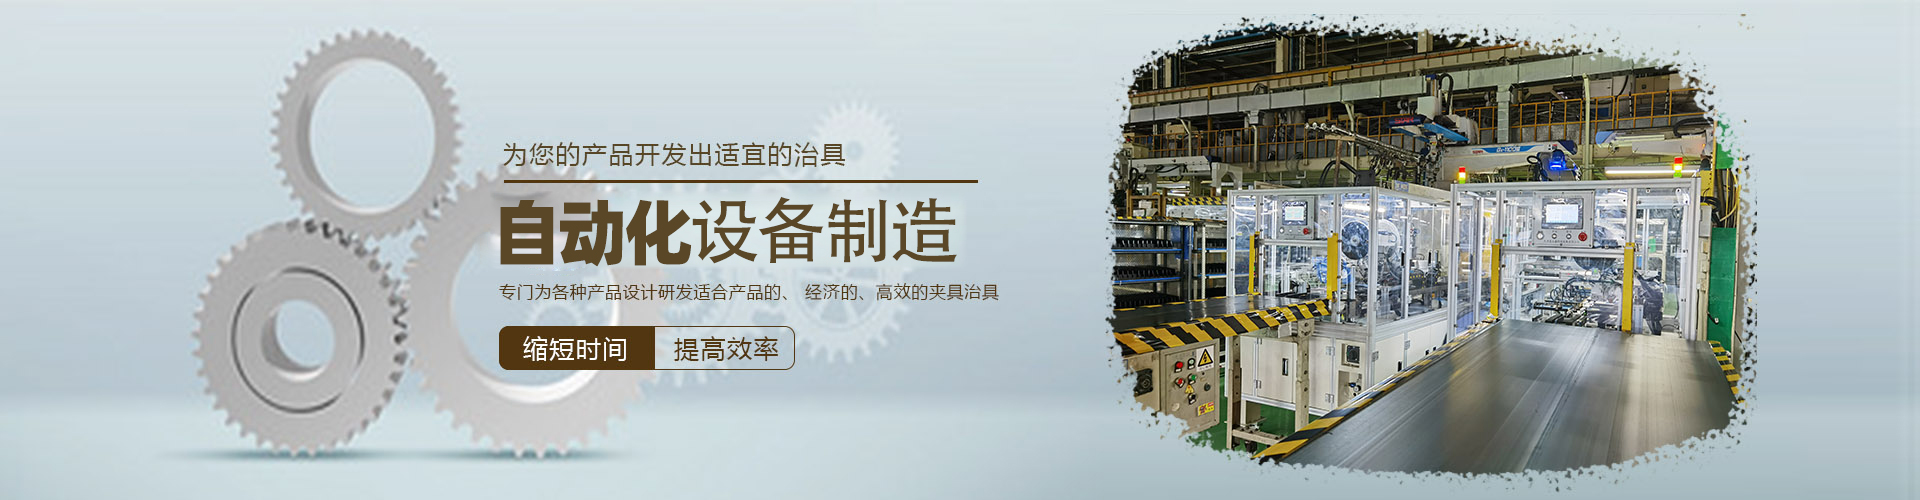
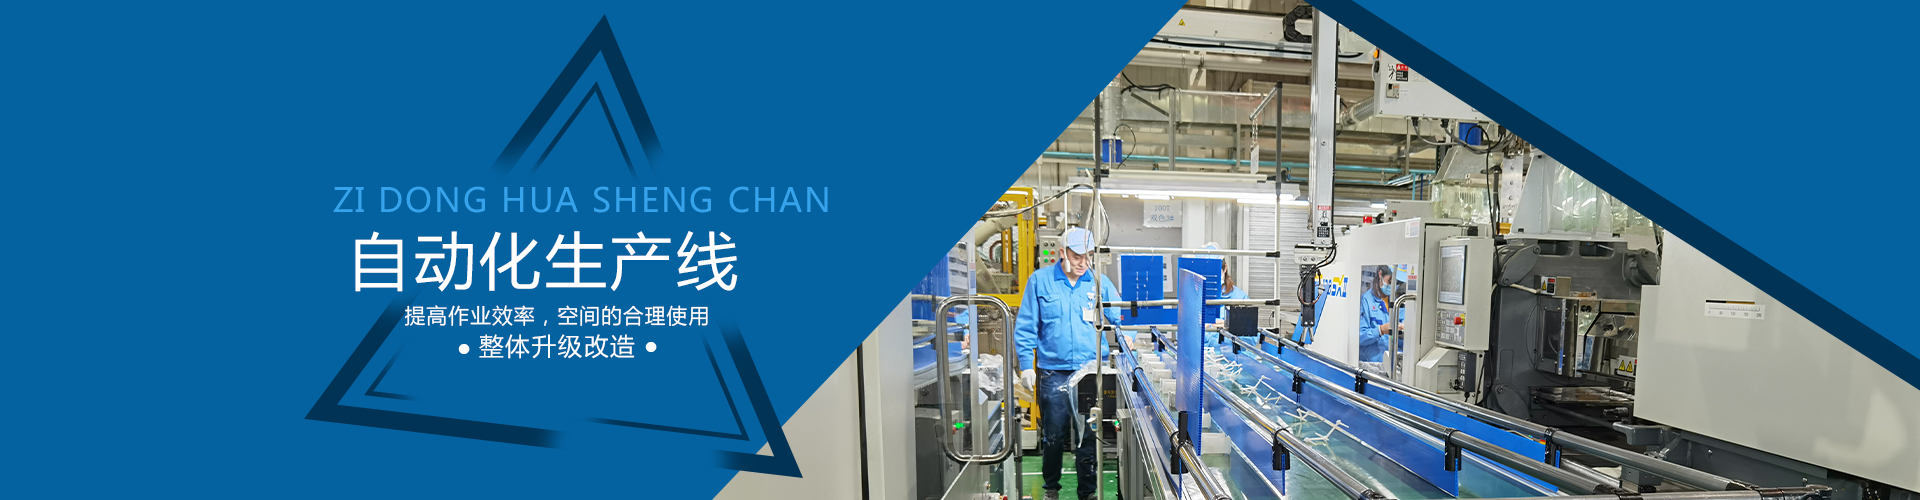

超声波焊接自动线是一种、高精度的自动化生产线,用于将金属或非金属材料连接在一起。它利用高频振动能量来使材料分子之间形成键合,适用于各种不同材质的工件组合。
该设备采用的超声原理进行设计,具有多种功能模块可选,可以适应不同的生产需求。通过程序控制和智能化操作管理,可以实现高度自动化作业,显著提高工作效率和质量。同时,其灵活性和可扩展性也使得企业可以根据自身发展需要进行调整升级。
在实际应用中,这种系统可以有效避免传统人工操作的误差与不稳定因素,大幅降低了产品的不良率.此外,清洁无污染也是它的突出特点之一。总之使用超声焊组装线的优点主要表现在:提升产品质量减少不良品;提高装配效率降低成本;大大缩短了交货周期等。


超声波焊接机安装调试指南
一、安装
1.设备就位:将主机放置在稳固、水平的地面或工作台上,避免振动干扰。确保周围有足够散热空间(建议距离墙体或障碍物>30cm)。
2.气源连接:使用合格的气管连接气源(通常需0.4~0.8MPa稳定气压),接入设备气动接口,并安装空气过滤器确保气体洁净。
3.电源接入:按设备铭牌要求接入三相380V或单相220V电源,确保接地可靠(接地电阻≤4Ω),防止静电和漏电风险。
4.换能器组装:将换能器(振子)、增幅器(二级杆)和焊头(模具)按顺序同轴安装,用扳手锁紧连接螺丝(扭矩参手册),确保接触面清洁无杂质。
5.机械连接:将组装好的换能器组安装到机架,调整焊头与底座(砧座)的平行度(误差≤0.02mm)和间隙(通常预留0.1~0.3mm待机间隙)。
二、调试
1.频率:通电后启动“自动追频”功能(或手动微调频率微调旋钮),使发生器与换能器组谐振频率匹配(观察电流表,谐振时电流)。
2.气压调整:设置气缸下力(通常0.1~0.3MPa)和焊接保压压力(根据材料厚度调整,如0.2~0.5MPa),测试行程是否顺畅。
3.参数初设:参考材料焊接参数表(如塑料件:振幅40%~70%,时间0.2~1.5s,压力0.2~0.4MPa),输入焊接时间、保压时间、振幅档位。
4.试焊优化:放置样品试焊,逐步调整:
*焊痕浅/强度不足→增加振幅或时间
*焊痕过深/溢料→降低振幅或时间
*焊接不均→检查焊头水平度或增加压力
5.效果验证:测试焊接强度(拉力/剪切力测试)、密封性(气密检测)及外观(无压伤、裂纹),记录参数。
安全提示:
*调试时佩戴隔音耳塞(高频噪音>85dB)
*勿空载触发超声波(易损坏换能器)
*更换焊头后必须重新追频
完成调试后,可投入量产并定期校验参数稳定性。建议保存调试记录,便于后续维护。

天津超声波焊接机模具制作
天津作为中国重要的工业基地之一,在超声波焊接机模具制造领域拥有成熟的技术积累和完善的产业链。超声波焊接模具(又称焊头或工具头)是超声波焊接系统的部件,其设计和制造质量直接影响焊接效果和产品一致性。
模具设计:天津模具制造商通常采用的CAD/CAE软件进行模具结构设计,结合焊接材料的特性、产品结构及焊接要求,计算模具的谐振频率、振幅分布及节点位置。设计需确保模具与超声波发生器频率匹配(如15kHz、20kHz、30kHz等),并通过有限元分析优化应力分布,避免工作时出现裂纹或疲劳失效。
材料选择:模具主要采用高强度、低内耗的航空铝合金(如7075-T651),经过精密锻造或锻造后热处理,确保材料内部组织均匀,减少能量损耗。部分特殊应用场景可能选用钛合金或不锈钢材料。
精密加工:模具制造过程涉及高精度CNC车铣加工、线切割、电火花加工等工艺,确保尺寸精度(通常公差控制在±0.02mm以内)和表面光洁度。模具工作面需进行特殊抛光或涂层处理(如特氟龙涂层),以减少焊接过程中的粘连。
调频与测试:模具完成后需通过频谱分析仪进行频率检测与微调,确保其谐振频率与设备匹配(频率偏差一般不超过±0.05kHz)。同时进行振幅均匀性测试和负载试验,验证其在实际焊接中的稳定性和寿命。
天津地区的模具制造商依托本地成熟的金属加工和检测资源,可提供从设计、材料选型、加工、热处理到终调试的全流程服务,满足汽车电子、用品、包装材料等行业的高标准焊接需求,为客户提供高效、可靠的模具解决方案。


 在线客服
 13752195325
 slix_zzh@126.com


